材质:T700/T800 级PAN基预浸碳纤+增韧环氧(热固);可选CF/PA、CF/PPS热塑可回收体系
密度:1.5–1.6 g/cm³(约为钢的1/5,铝的60%)
整壳减重:较同尺寸钢制白车身轻40%–50%,较铝车身轻25%–35%
扭转刚度:≥40000 N·m/°(高端性能版可突破 55000–60000 N·m/°)
壁厚:1.5–4.0mm(分区变厚度,A/B柱与门槛局部补强至 6mm)
成型方式:HP-RTM/预浸料模压/热压罐/3D共固化分段拼粘
零件集成度:传统钢车身300件 → 一体式壳体20–40个主模块,连接点减少2/3
公差:关键硬点±0.2mm,CNC精修±0.1mm,装配基准孔±0.05mm
耐候:Tg≥130℃,耐湿热、耐盐雾、抗UV,通过整车碰撞与耐久验证
安全:正面/侧面/顶压多工况CAE校核,乘员舱侵入量可控,吸能区渐进压溃
一、产品概念
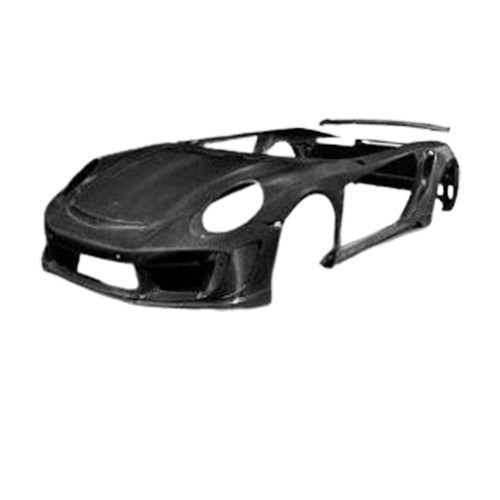
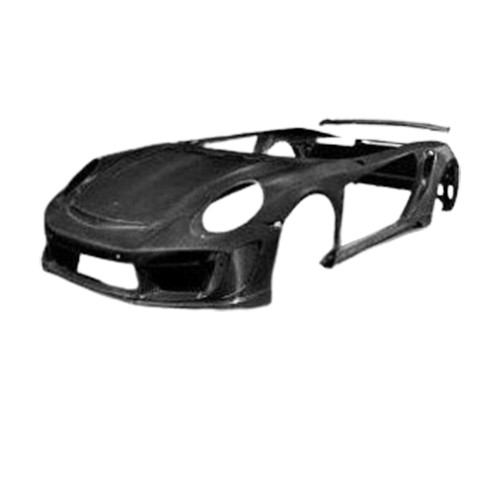
碳纤维一体式车身壳体不是“把钢板换成碳板”,而是把座舱、传力路径、电池包框架、悬架硬点整合进同一个复合材料结构里的系统级方案。
裕同新材把它归入「汽车轻量化白车身安全结构件」体系:用 T700/T800 预浸料,通过铺层梯度设计+分区模块化一体成型,在 1.5–4mm 薄壁条件下做出“比钢轻一半、比铝刚一倍”的单体壳。
二、工艺与结构
材料体系
T700/T800 预浸碳纤 + 增韧环氧(主流量产)
表层 3K 斜纹/平纹(外露件),内补 UD 单向带+双轴布(承力区)
热塑 CF/PA、CF/PPS(可回收、激光焊接、适合闭环拆解)
分区铺层逻辑
地板与门槛:0° UD 纵向承弯 + ±45° 抗扭,电池包边界局部加厚
A/B/C柱:0° 沿碰撞矢量铺放,前端设压溃触发区,乘员舱高刚保安全
车顶横梁:双轴 ±45° 抗侧翻,顶压工况低变形
前后围:3D 连续纤维翻边,加强筋一体成型,替代冲压焊接
成型工艺(按产量与定位)
HP-RTM:主机厂前装首选,高压注胶 3–10 分钟/件,复杂型腔填满,纤维体积分数 55%–65%
预浸料模压:A级表面、薄壁件、小中批,尺寸稳、外观好
热压罐:展车/超跑/干碳单体壳,孔隙率<1%
分段共固化+结构胶接:大尺寸壳体分模块成型,胶接+铆接混合,误差补偿容易
三、应用场景
新能源纯电性能轿跑与旗舰SUV,把单体壳作为整车安全与轻量化核心,兼顾续航与操控。
主机厂前装平台化项目,用于CTC电池底盘一体化、滑板底盘、高端子品牌白车身。
超跑、赛改民用版与概念展车,要求高刚、轻量、可定制硬点与小批交付。
商用高端物流车与特种作业车,通过降重提升载货效率与通过性,复材耐蚀适配恶劣工况。
改装与赛车运动,提供单体壳段体、防滚架集成、维修替换模块与OEM/ODM贴牌
裕同新材在碳纤维一体式车身壳体上已跑通“载荷定义—CAE仿真—铺层设计—模具/预成型—HP-RTM/模压—CNC硬点—胶接总成—台架与整车验证”全链路。
上一篇:汽车碳纤维装饰件
下一篇:没有了!